
 Автор:
Сварочные работы без инертных газов становятся все более распространенным методом, позволяющим достигать прочных соединений в различных областях применения. Один из ключевых элементов этого процесса – медная проволока, которая демонстрирует удивительные физико-механические свойства. Использование такого материала значительно увеличивает качество шва и обеспечит надежность соединений. Основной особенностью данного подхода является уменьшение температуры плавления и улучшение электрической проводимости.
Работа с медной проволокой требует особого внимания к выбору режима сварки. Оптимальные параметры тока, например, играют решающую роль. Рекомендуется использовать диапазон от 70 до 120 ампер, что позволяет предотвратить перегрев базового металла и обеспечивает стабильную дугу. Также необходимо правильно подбирать скорость сварки: слишком высокая скорость может привести к недостаточной проникающей способности, а слишком низкая – к избыточному расплавлению материала.
Подбор сварочного аппарата также влияет на конечный результат. Желательно использовать полуавтоматическое оборудование, которое позволяет точно контролировать подачу, а значит, и качество шва. Особое внимание уделяйте охлаждению, так как медь обладает высокой теплопроводностью, и хорошо организованный процесс охлаждения предотвращает деформацию детали после проведения работ.
Таким образом, использование медной проволоки в сварочных технологиях без применения инертных газов открывает новые горизонты для достижения необходимых характеристик соединений. Изучение особенностей работы с этим материалом поможет не только улучшить характеристики шва, но и оптимизировать весь процесс сварки, сокращая время и затраты на выполнение работ.
Преимущества омедненной проволоки для сварки без газа
Преимущество при использовании изделия с медным покрытием заключается в его способности обеспечивать высокое качество соединений. Благодаря этому материалу, достигается минимизация швов, что значительно снижает вероятность их дефектов.
Длительный срок службы изделий способствует устойчивости к коррозии. Это особенно актуально в условиях повышенной влажности или в средах, содержащих агрессивные химические вещества. За счет медного слоя, сварочный шов получается более надежным и долговечным.
Удобство при работе с данным металлическим изделием заключается в легкости подачи и стабилизации дуги. Это позволяет операторам сосредоточиться на качестве выполнения соединений, сокращая время на исправление недостатков.
Благодаря отличным электрическим и теплопроводным свойствам, происходит более быстрый нагрев и сведение к минимуму тепловых искажений. Это немаловажно в работе с тонкими материалами, что снижает риск прокаливания.
Экономия материала также является важным аспектом. Меньшая потеря при расплавлении и создание аккуратных швов позволяет использовать меньше исходного сырья, находя баланс между качеством и затратами. Наличие медного слоя способствует меньшему образованию шлаковых оболочек, что упрощает последующую обработку соединений.
Медное покрытие улучшает вытяжку капель, что делает швы более чистыми и симметричными. Это особенно актуально при работе на видимых участках, где эстетика играет не последнюю роль.
Выбор правильного вида провода с медным покрытием способен значительно повысить качество производимых работ, улучшить производственные процессы и сократить общий объем затрат на материалы и исправления недочетов. При систематическом использовании данных изделий можно говорить о существенном повышении общей продуктивности на предприятии.
Технические характеристики
Данная металлическая нить предназначена для выполнения работ с высокими требованиями к прочности и качеству соединений. Ключевые характеристики включают:
- Диаметр: варьируется от 0.6 до 1.5 мм, что позволяет использовать её для различных типов соединений и толщин металлов.
- Тянущая прочность: достигает 400-600 МПа, что обеспечивает надежное соединение даже в сложных условиях эксплуатации.
- Состав: включает в себя 98% меди, что улучшает проводимость и снижает вероятность коррозии.
- Температура плавления: 1083°C, что позволяет применять её в различных температурных условиях.
- Скорость подачи: рекомендуемая скорость составляет от 2 до 10 м/мин, что способствует оптимизированному процессу работы.
При выборе данного материала, рекомендуется ориентироваться на совместимость с используемыми сплавами и методами соединения. Это также предполагает учет толщины соединяемых деталей для достижения максимального качества шва.
Хранение должно быть в сухом месте, защищенном от механических повреждений, что предотвратит ухудшение характеристик. Следует также учитывать, что использование данной нити в автоматических и полуавтоматических процессах требует регулярной проверки настройков оборудования для достижения стабильных результатов.
Выбор диаметра для различных типов сварки
При выборе диаметра электрода или проволоки важно учитывать тип соединяемых материалов и требуемую прочность шва. Для работы с тонкими листами (до 3 мм) подходят диаметры 0,6-0,8 мм. Такие параметры обеспечивают низкую теплоту ввода, что минимизирует риск деформации. С увеличением толщины металла (3-6 мм) целесообразно использовать электроды диаметром 1,0-1,2 мм, чтобы достичь хорошего слияния и прочности соединения.
При соединении толстостенных конструкций (более 6 мм) рекомендуется использовать электроды размера 1,6-2,0 мм. Это обеспечивает необходимое количество наплавленного металла и позволяет работать с большими тепловыми нагрузками, уменьшая вероятность появления трещин и дефектов.
Для специфических задач, таких как сварка тяжелых конструкций в машиностроении, стоит обратить внимание на особые марки материалов. Например, использование диаметра 2,0-3,2 мм дает возможность повысить скорость выполнения работ и уменьшить количество проходов. При этом необходимо учитывать возможность контроля над температурой, чтобы избежать перегрева.
Не стоит забывать о типе сварки. В ситуациях, когда требуется высокая степень автоматизации, как в производственных условиях, диаметры 0,8-1,2 мм подойдут лучше всего. Для ручного процесса манипуляции могут применяться электроды большего диаметра, так как они дают больше свободного пространства для работы.
При выборе стоит учитывать не только толщину былин, но и их марку и состояние. К примеру, черные металлы требуют одного диаметра, тогда как нержавеющая сталь нуждается в другом подходе. Также важно принимать во внимание, что при работе в ограниченных условиях, например, при сварке в труднодоступных местах, меньшие диаметры позволяют более точно выполнять операцию.
Подготовка оборудования для работы с проволокой
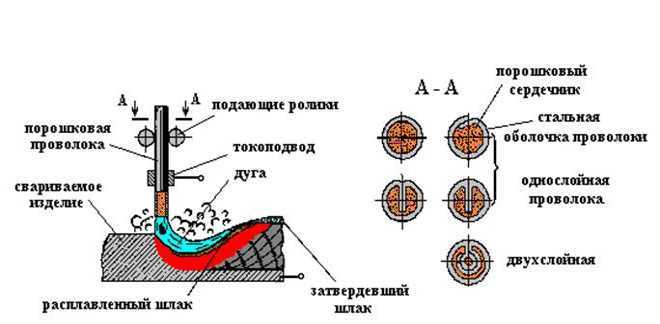
Перед началом процесса необходимо убедиться в исправности инвентаря. В первую очередь, проверьте источник питания: он должен соответствовать требованиям по напряжению и силе тока, указанным в инструкции к вашему оборудованию. От этого зависит стабильность разряда электрода и качество соединения.
Настройте параметры сварки в зависимости от толщины и типа соединяемых материалов. Ток выбирается с учетом диаметров используемого стержня и толщины деталей. Неправильный подбор может привести к плохому прогоранию или избыточному нагреву.
Прикрепите соответствующие насадки и убедитесь в их чистоте. Загрязнения могут стать причиной неполадок или дефектов в соединениях. Также проверьте состояние кабелей: они не должны иметь повреждений, которые могут привести к коротким замыканиям или снижению качества сварного шва.
Подготовьте защитную экипировку: маски, перчатки и специальную одежду. Такие меры предосторожности защищают от искр и высоких температур. Рабочее место должно быть чистым и организованным, чтобы избежать неосторожного обращения с инструментами.
Обратите внимание на вентиляцию в помещении. Неправильный воздухообмен может вызвать накопление вредных паров. Убедитесь, что присутствуют средства для эвакуации дыма, если это необходимо.
Наконец, проведите тестовую сварку на обрезках материала, чтобы убедиться в правильности настроек и качестве сварного шва перед началом основного процесса.
Техника сварки с использованием омедненной проволоки
Проведение соединений с помощью электродугового метода требует высокой точности и хорошего выбора материалов. Для этого часто применяются изделия с медным покрытием, что способствует улучшению проводимости и снижению окисления. Процесс начал набирать популярность благодаря своей способности обеспечивать высокое качество соединений даже в сложных условиях.
Перед началом работ необходимо настроить оборудование. Рекомендуется установить оптимальные параметры тока, так как это напрямую влияет на стабильность дуги. Обычно используемый диапазон составляет от 60 до 150 ампер, но точные значения зависят от толщины обрабатываемого материала. Для тонких изделий более низкие настройки будут предпочтительны.
Обеспечение правильного угла наклона электрода является критически важным моментом. Угол в пределах 15-20 градусов к вертикали позволит получить лучшую концентрацию тепла и уход от образования шлака. Положение электрода также влияет на скорость и плавность процесса, где плавный и непрерывный подход обеспечит равномерное нагревание шва.
Важно учитывать, что изделия, которые подвергаются сварочным работам, должны быть предварительно очищены от ржавчины и загрязнений. Это позволяет избежать проблем с качеством сварного шва и способствует лучшему сцеплению материалов. Рекомендуется использовать механические или химические методы очистки.
При работе следует следить за скоростью перемещения электрода. Слишком быстрое движение может привести к плохому прогреву, а слишком медленное создаст риск перегрева и деформации. Оптимальная скорость зависит от материала и толщины, но обычно колеблется от 3 до 10 см/мин.
Для достижения наилучших результатов, рекомендуется использовать соответствующую защитную арматуру, такую как маска, перчатки и спецодежда. Это обеспечит защиту сварщика от яркой дуги и возможных брызг расплавленного металла.
Следуя этим рекомендациям, можно добиться качественных и надежных соединений, что существенно повысит прочность конструкции и её долговечность.
Оптимальные параметры: скорость, напряжение и сила тока
При выборе параметров для процесса соединения металлов необходимо учитывать несколько ключевых значений. Скорость подачи материала напрямую влияет на качество шва. Рекомендуется поддерживать ее на уровне 2-5 м/мин, в зависимости от толщины обрабатываемых деталей.
Напряжение – это еще один критически важный аспект. Оптимальный диапазон составляет 18-25 В. При слишком низком значении вероятно образование недостатков, а слишком высокое может привести к чрезмерному расплавлению основы.
Сила тока необходима для того, чтобы обеспечить высокий термический эффект. Рекомендуемые параметры варьируются от 60 до 220 А, однако окончательные значения следует подбирать в зависимости от типа соединяемых материалов и их толщины.
Каждый из этих факторов взаимодействует между собой. Изменение одного параметра повлечет необходимость коррекции других. Следует внимательно следить за динамикой процесса и анализировать полученные результаты для достижения высококачественного соединения.
Проблемы при использовании проволоки и их решения
Еще одной проблемой является возможность перегрева материала. Высокие температуры могут ухудшить свойства соединений и привести к их разрушению. Для предотвращения перегрева применяйте оптимальные параметры сварки: скорость перемещения и силу тока следует подбирать в зависимости от толщины соединяемых деталей.
Также не стоит забывать о подходящих режимах подачи. Неправильная настройка может стать причиной недостаточной проплавки или чрезмерного наполнения, что выражается в образовании свищей и трещин. Регулярная проверка и настройка оборудования помогут избежать неприятностей на производственном этапе.
Проблема с флюсом может привести к недостаточной адгезии между элементами. Необходимо производить выбор флюса согласно типу соединяемых материалов и соблюдать правильные пропорции. Применение качественного флюса и его правильное распределение значительно улучшает характеристики шва.
Не стоит пренебрегать и чистотой рабочего пространства. Наличие посторонних материалов может вызывать дефекты. Чистка перед началом работы и поддержание порядка в процессе значительно снизит риски.
Таким образом, понимание возникающих проблем и применение предложенных решений позволит значительно улучшить результаты работы с материалами, повышая долговечность и качество соединений.
Сравнение с другими типами проволоки для сварки без газа
При выборе материала для соединения металлов стоит обратить внимание на его характеристику и предназначение. Рассмотрим несколько альтернатив, а также их особенности.
- Стальная нержавеющая:
Используется для создания прочных соединений в условиях повышенной коррозионной устойчивости. Обладает хорошими механическими свойствами, но может требовать дополнительных усилий для поддержания стабильной дуги.
- Углеродная:
Часто применяется для соединений в строительной сфере. Характеризуется доступностью и высокой прочностью. Однако она менее устойчива к коррозии, что ограничивает ее применение в специфических условиях.
- Никелевая:
Подходит для работы с особо жесткими металлами. Эффективно соединяет различные сплавы, требует строгого контроля температуры и скорости подачи. Дорогая за счет высоких качеств.
Сравнение этих материалов требует учитывать следующие факторы:
- Рабочая среда:
Условия эксплуатации значительно влияют на выбор. Если металл будет подвержен коррозии, стоит остановиться на нержавеющей версии.
- Механические нагрузки:
Для ответственных конструкций важен баланс прочности и гибкости соединений. Углеродные варианты могут справиться с этой задачей, но иногда необходимы более дорогие решения.
- Финансовые затраты:
Экономия на материале может привести к качественным проблемам в дальнейшем. Не стоит пренебрегать надежностью ради цены.
Таким образом, выбор материала зависит от заданных условий и требований к качеству соединения.
Уход и хранение омедненной сварочной проволоки
Правильный уход и хранение материала обеспечивают его долговечность и высокое качество выполнения соединений. Следуйте этим рекомендациям для лучшего результата:
- Условия хранения: Храните изделия в сухом и защищенном от влаги месте. Избегайте контакта с источниками коррозии и химических реагентов.
- Температурный режим: Оптимальная температура хранения – от 15 до 25 градусов Цельсия. Бережное отношение к тепловым условиям способствует сохранению механических свойств.
- Маркировка упаковки: Обратите внимание на дату изготовления. Используйте материал по мере поступления, чтобы избежать хранения просроченных объемов.
- Предотвращение загрязнений: Используйте защитные крышки или пленку для минимизации загрязнений. Важно защищать от пыли и грязи перед использованием.
- Регулярный осмотр: Периодически проверяйте на наличие повреждений. Оценка состояния поможет избежать использования некачественного материала.
- Калибровка и нарезка: Если применяете в работе отдельные отрезки, следите за состоянием их концов. Рекомендуется аккуратно обрабатывать места среза для минимизации повреждений.
- Поддержание порядка: Храните изделия в специальной таре или контейнерах, чтобы исключить спутывание и механические повреждения во время транспортировки.
Эти простые рекомендации обеспечивают надёжность и высокую производительность в процессе работы. Правильное обращение с материалом поможет поддерживать его свойства и продлить срок службы.
Примеры успешного применения в практике
Использование медной проволоки для соединения металлов без использования защитной атмосферы показывает свою эффективность в ряде промышленных и бытовых проектов. Рассмотрим несколько конкретных примеров.
В строительстве металлических конструкций, таких как каркасы зданий, применяются методы, позволяющие добиться прочных соединений без дополнительных защитных средств. Это позволяет сократить время на выполнение работ и снизить затраты на материалы.
В автомобильной промышленности такая техника используется для ремонта кузовных частей, где важно сохранить качественные характеристики соединений. Возможность проводить работы в условиях ограниченного пространства и без специального оборудования делает этот метод незаменимым для сервисных станций.
На заводах по производству бытовой техники фиксирование деталей происходит с использованием специализированных аппаратов, что позволяет достичь высокой скорости сборки. Инженеры отмечают, что такие соединения часто превосходят стандартные по прочности.
В быту общение с металлическими элементами, например, в монтаже Мы посмотрим на указанные ниже практики, которые демонстрируют результативность методов соединения без газа.
| Сфера применения | Преимущества | Примеры |
|---|---|---|
| Строительство | Скорость и снижение затрат | Каркасы зданий |
| Автомобильный сектор | Устойчивость и практичность | Ремонт кузовов |
| Производство техники | Высокая скорость сборки | Бытовая техника |
| Бытовка | Удобство и доступность | Монтаж различных конструкций |
Эти примеры подтверждают эффективность применения данного метода в различных областях. Работа с типами соединений позволяет достигать высоких результатов при малых затратах времени и ресурсов.


